首页 / 产品目录 / Moulded threads, adapters & closures
注塑成型螺纹件、接头与旋盖
进出水接头、管件、瓶盖、旋盖与螺纹端盖。螺纹在模具里直接成型,不后加工车削;密封靠端面与 O 圈槽,不靠牙。
螺纹件是模具结构问题,不是注塑参数问题。内螺纹要脱出来,模具上得有一套旋脱机构;外螺纹可以用滑块、瓣合芯或者旋脱。这套机构决定模具成本、周期,也决定能不能连续稳定生产。很多螺纹件的单子谈不下来,是因为客户按光面件的模具价在问。
另一件常被误会的事:螺纹不负责密封。它只提供压紧力,真正挡水的是端面、锥面或者 O 圈槽。牙型做得再准,密封面不平,装上去照样渗。所以这类件在设计阶段要把螺纹和密封面放在一起看,不能分给两个人各做各的。
内螺纹怎么脱,基本三种路:旋脱机构(模具有一套齿轮或油马达带动型芯转出来)、瓣合芯(collapsible core,型芯分瓣收小再顶出)、后攻丝。旋脱精度最好、效率最高,模具贵;瓣合芯适合短螺纹、大批量;后攻丝最便宜但多一道工序、多一道漏检。量小的时候我们有时会建议直接后攻丝,先把单子跑起来,等量稳定了再改模。
牙型按你的标准做:BSP、NPT、M 系列,或者客户自有标准。要说清一件事——BSP 和 NPT 都是密封螺纹,牙型角不同,不能互换,图纸上写错一个字母,做出来的件只能报废。验的时候用螺纹规最直接;如果你能寄规过来,我们按规配;没有规就按图纸尺寸用影像仪和三针法测中径,我们会把测量方式写在检测报告上。
旋盖类还有两个细节。防盗环靠模具上的切环刀和桥点成型,桥点数量和料的韧性决定撕开的手感——太少一拧就断,太多撕不开,试模时要试撕给你看。拧紧扭矩方面,PP 盖便宜但会蠕变,拧紧后放两周会松一点;需要长期保持扭矩的用 POM 或者加厚牙根,这一点在报价阶段提出来比量产后再改便宜得多。
2 个工作日 · 25–45 天 · 模具内成型,不后加工 · FOB 青岛 · T/T
Moulded threads, adapters & closures — 车间实拍
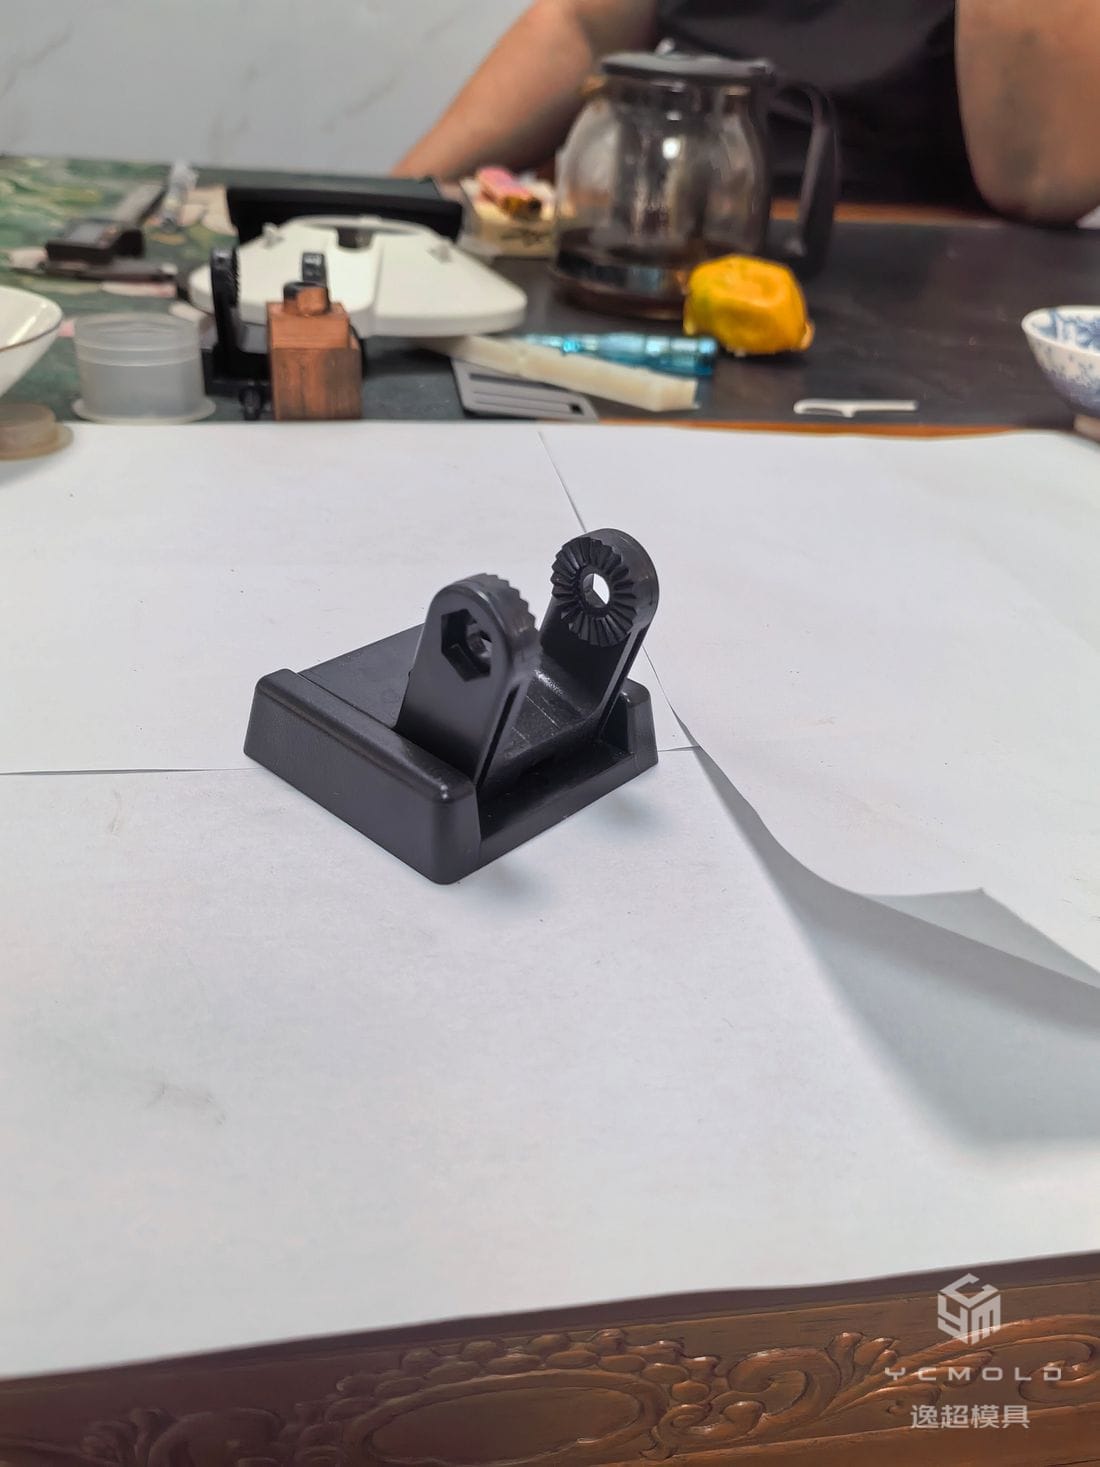
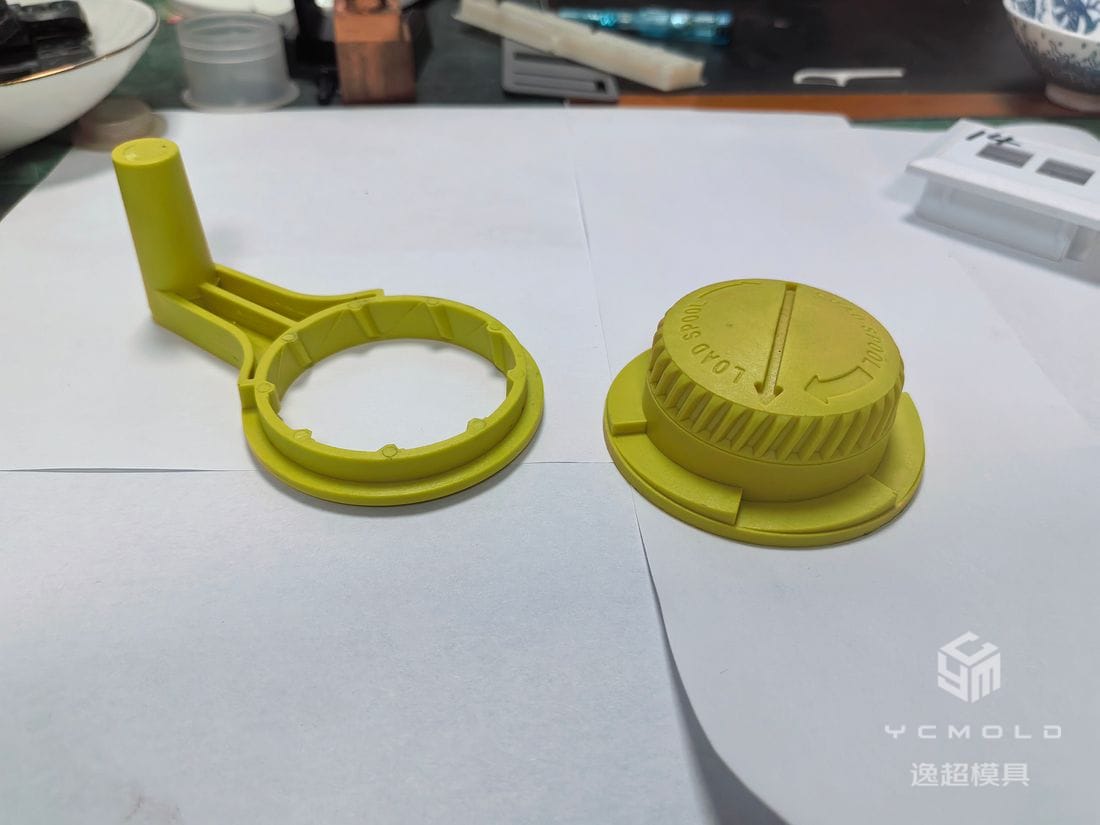
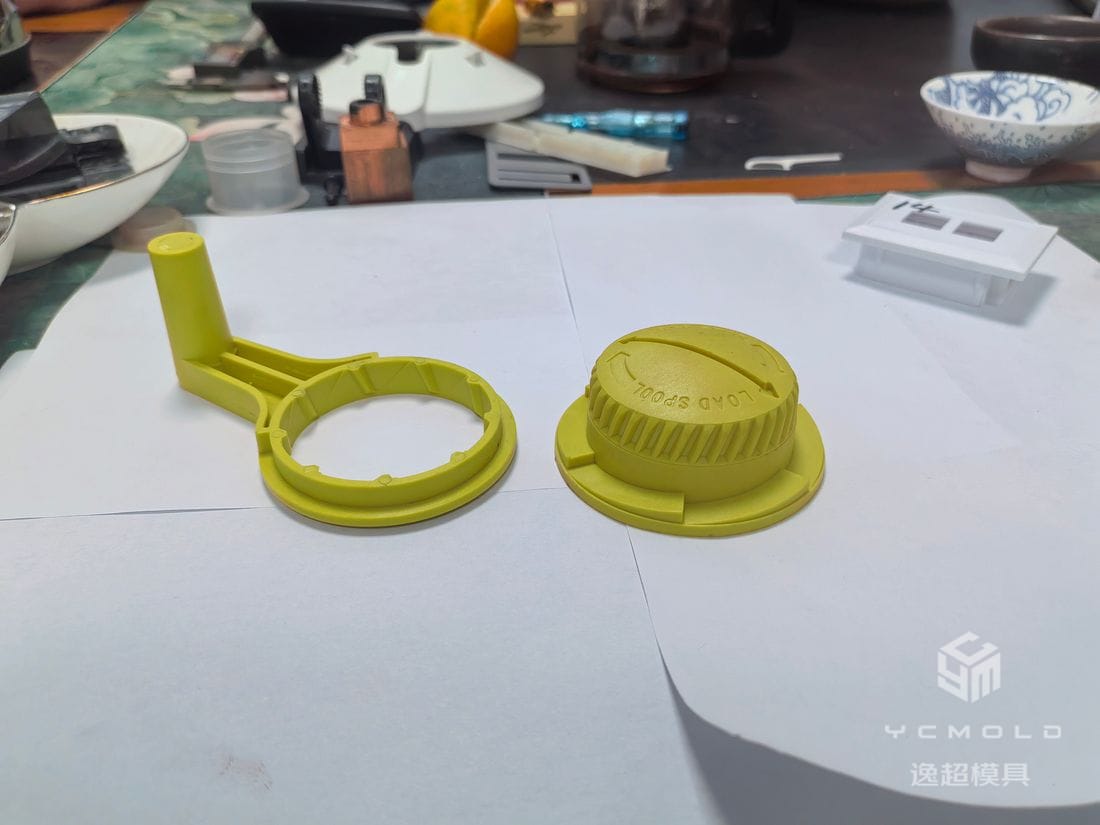
实际在生产的产品类型
进出水接头与转接件
外螺纹加法兰端面,牙型与端面垂直度一起控,歪一点就渗
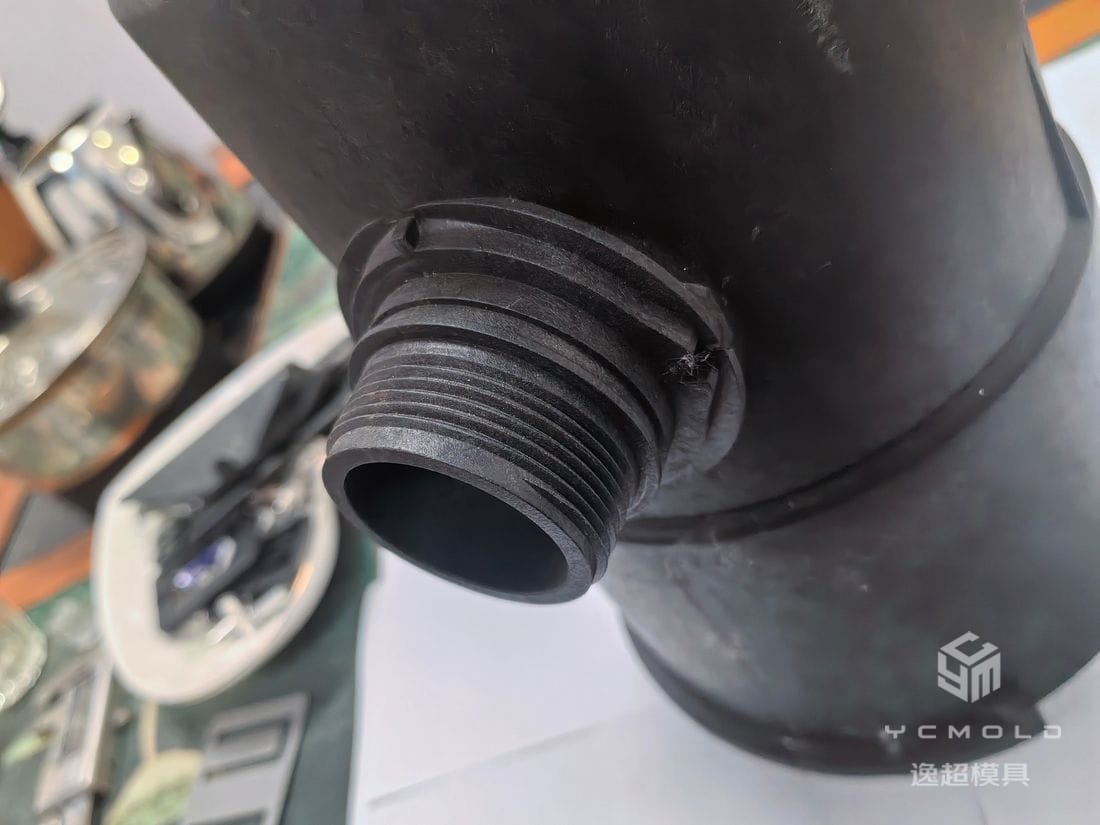
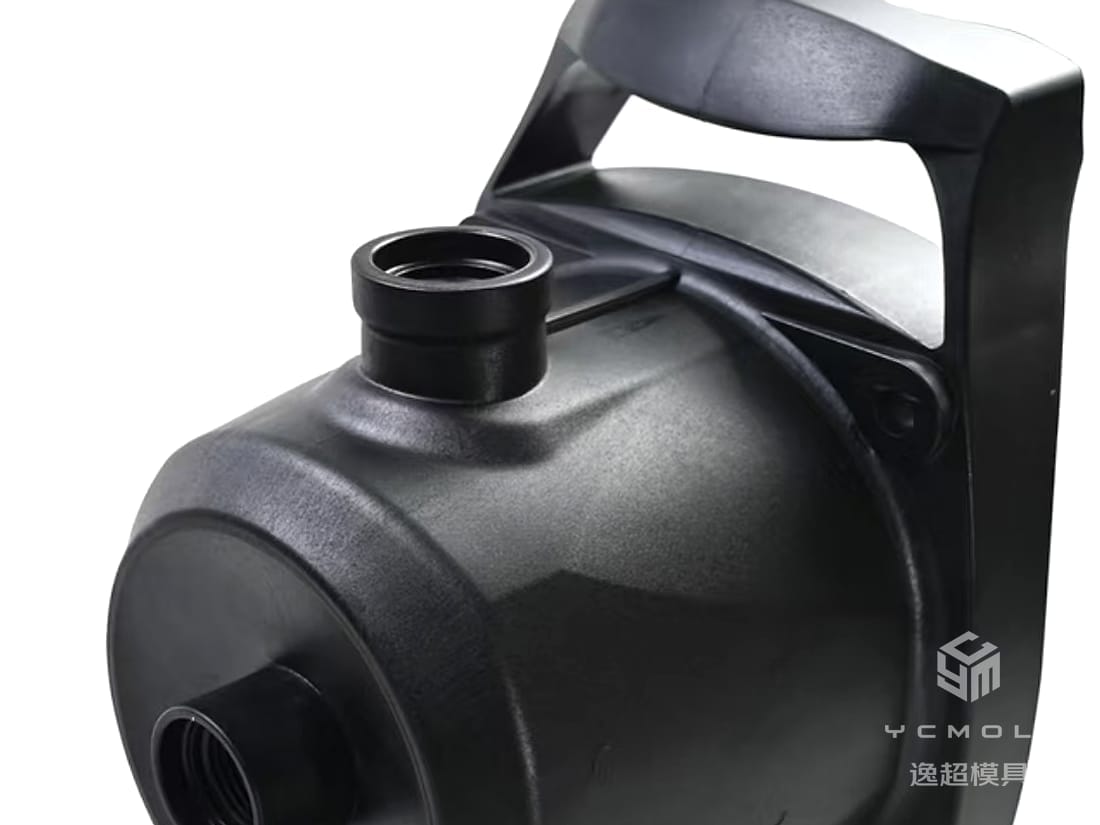
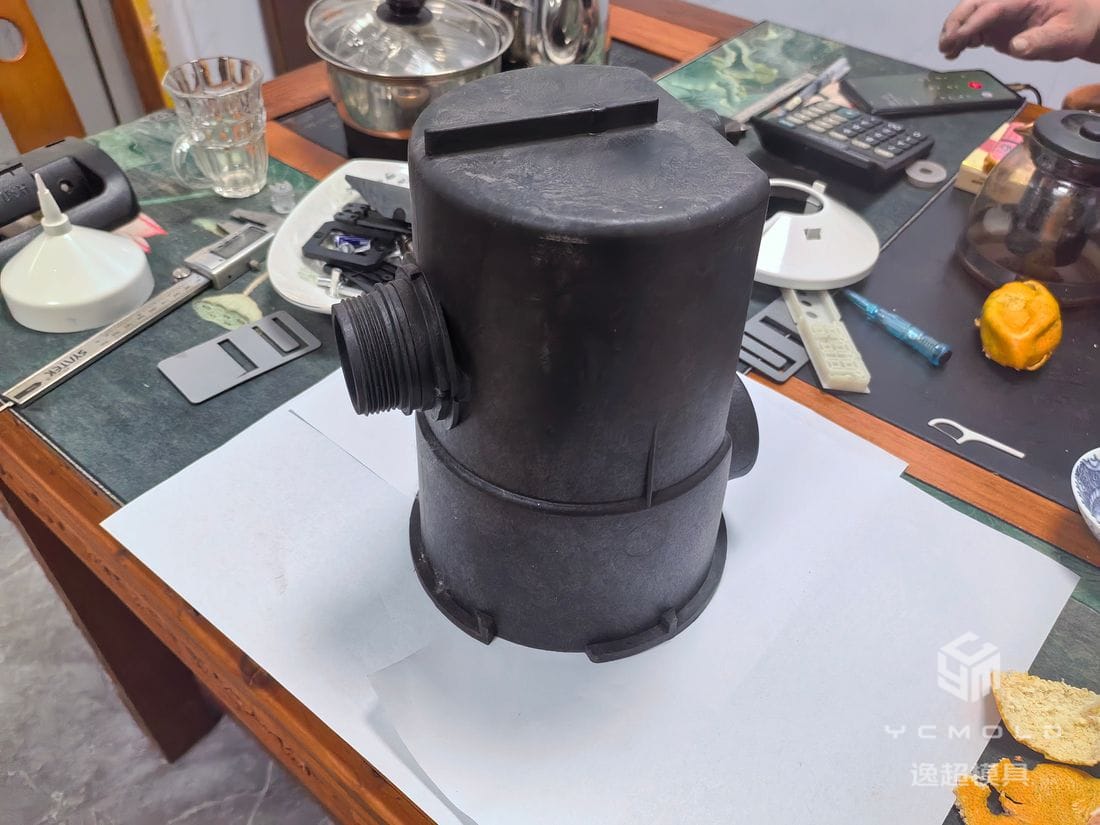
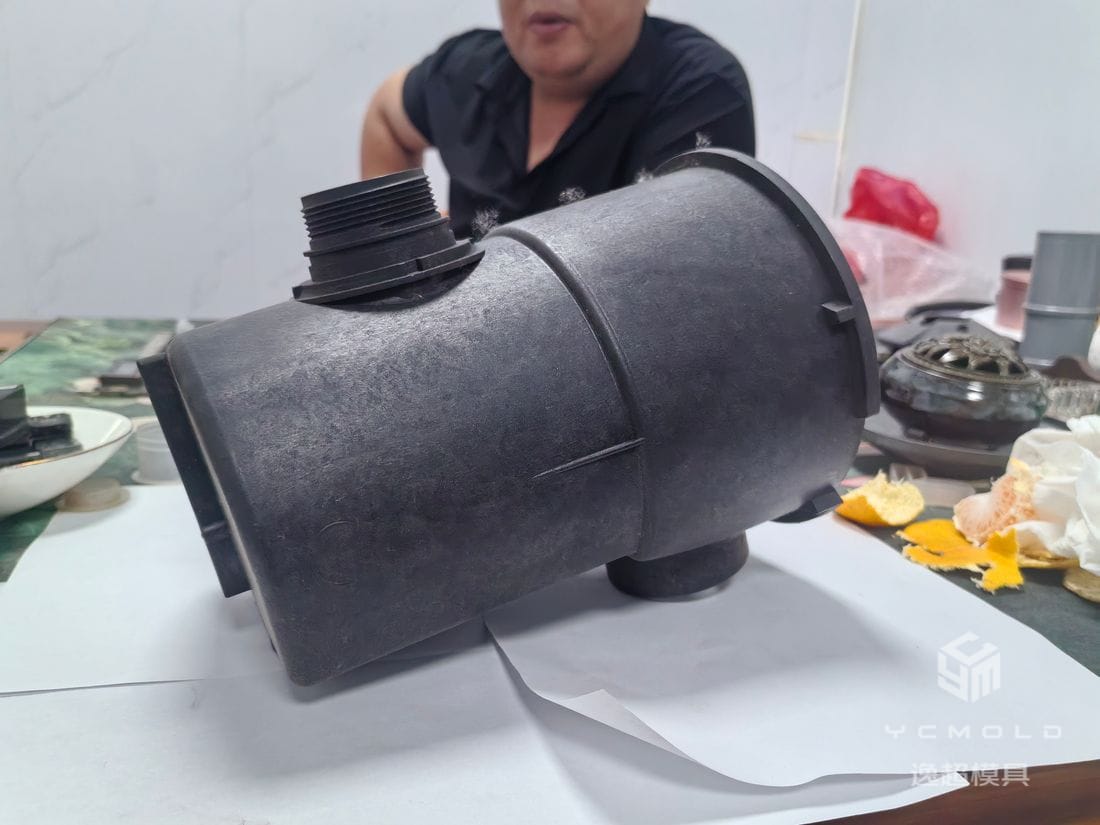
泵体与阀体上的成型螺纹口
螺纹直接长在壳体上,脱模方式要和壳体结构一起排,不能各做各的
瓶盖、旋盖与螺纹盖
内螺纹加防滑纹,纹路深度和脱模斜度要匹配,否则拉伤
带防盗环的盖
切环刀与桥点成型,桥点数按料的韧性定,试模要试撕
螺纹端盖与堵头
常带 O 圈槽,槽深槽宽要留压缩量,窄了装不进、宽了封不住
管件与快速接头
螺纹与卡扣组合件,两套脱模机构要在同一副模里排开
O 圈槽与密封面
密封成败在这一处,槽底的光洁度和圆角比螺纹精度更关键
带止转结构的螺纹件
齿纹、扁位或凸筋防松,位置公差要跟螺纹轴线关联,不能分开标
用什么材料,为什么
PP — 螺纹件最常用,便宜、耐化学;刚性和抗蠕变一般,扭矩要求高的位置要加厚或换料
PA(尼龙) — 强度和耐磨好,受力螺纹与水管接头多用;吸湿后配合会变紧,装配尺寸要留量
POM — 尺寸稳定、摩擦低,精密螺纹和需要反复拧的盖;长期保持扭矩最稳
ABS — 外观盖件,表面好、好上色;螺纹强度一般,只适合轻载
PC — 需要透明或抗冲的盖;对溶剂应力开裂敏感,接触油类和清洁剂要留意
TPE — 密封唇和软包胶,可包在硬质盖上二次成型,省一个垫片
邮箱 — info@yichaomold.cn · WhatsApp +86 183 6966 7875 · No.363 Shengli West Street, Weicheng District, Weifang, Shandong, China
其他品类
泵体与流体件 · 割草机与园林件 · 家电外壳与面板 · 汽车塑料件