首页 / 产品目录 / Pump & fluid handling
注塑泵壳、端盖与叶轮件
清水泵、增压泵、花园泵的塑料壳体、端盖、滤盘与叶轮件。带成型螺纹、油封位和法兰安装面,模具自己开。
泵类件难在这几处:螺纹要能拧得住不漏,油封位要同心,法兰面要平,壁厚不均就缩水、就变形、就装不上。这些不是注塑机能自动解决的,是模具结构和冷却水路决定的。我们的做法是模具设计阶段就把密封面和螺纹的脱模方式定下来,试模时逐件核,不等到量产才发现漏。
下面这些件都是车间里实际做过并量产的,不是示意图。你如果有类似结构的新件,把 3D 或样品发过来,两天内给报价和开模意见(哪里会缩水、哪里建议改结构)。
有两件事值得写在这里。一是螺纹:我们在模具里成型,而不是事后车削,成型螺纹更强、密封更好,还省掉一道工序和一道漏检风险。内螺纹用旋脱机构,外螺纹用滑块或旋脱芯。只有螺距很细、牙型特殊,或者件上别的结构干涉时,才退回后加工。二是密封:螺纹不负责密封,它只提供压紧力。真正挡水的是端面、O 圈槽或者锥面——所以这几个面在试模时是装到配合件上一起验的,不是单件量尺寸。
叶轮和泵壳建议一起做。叶轮外径和泵腔的间隙直接决定扬程和效率;两套模具分开给不同厂做,公差一叠加,不是刮腔就是间隙过大。一起做的话基准是同一个,试模时配对验间隙,出厂也配对包装。
2 个工作日 · 25–45 天 · 30 万模次以上 · FOB 青岛 · T/T
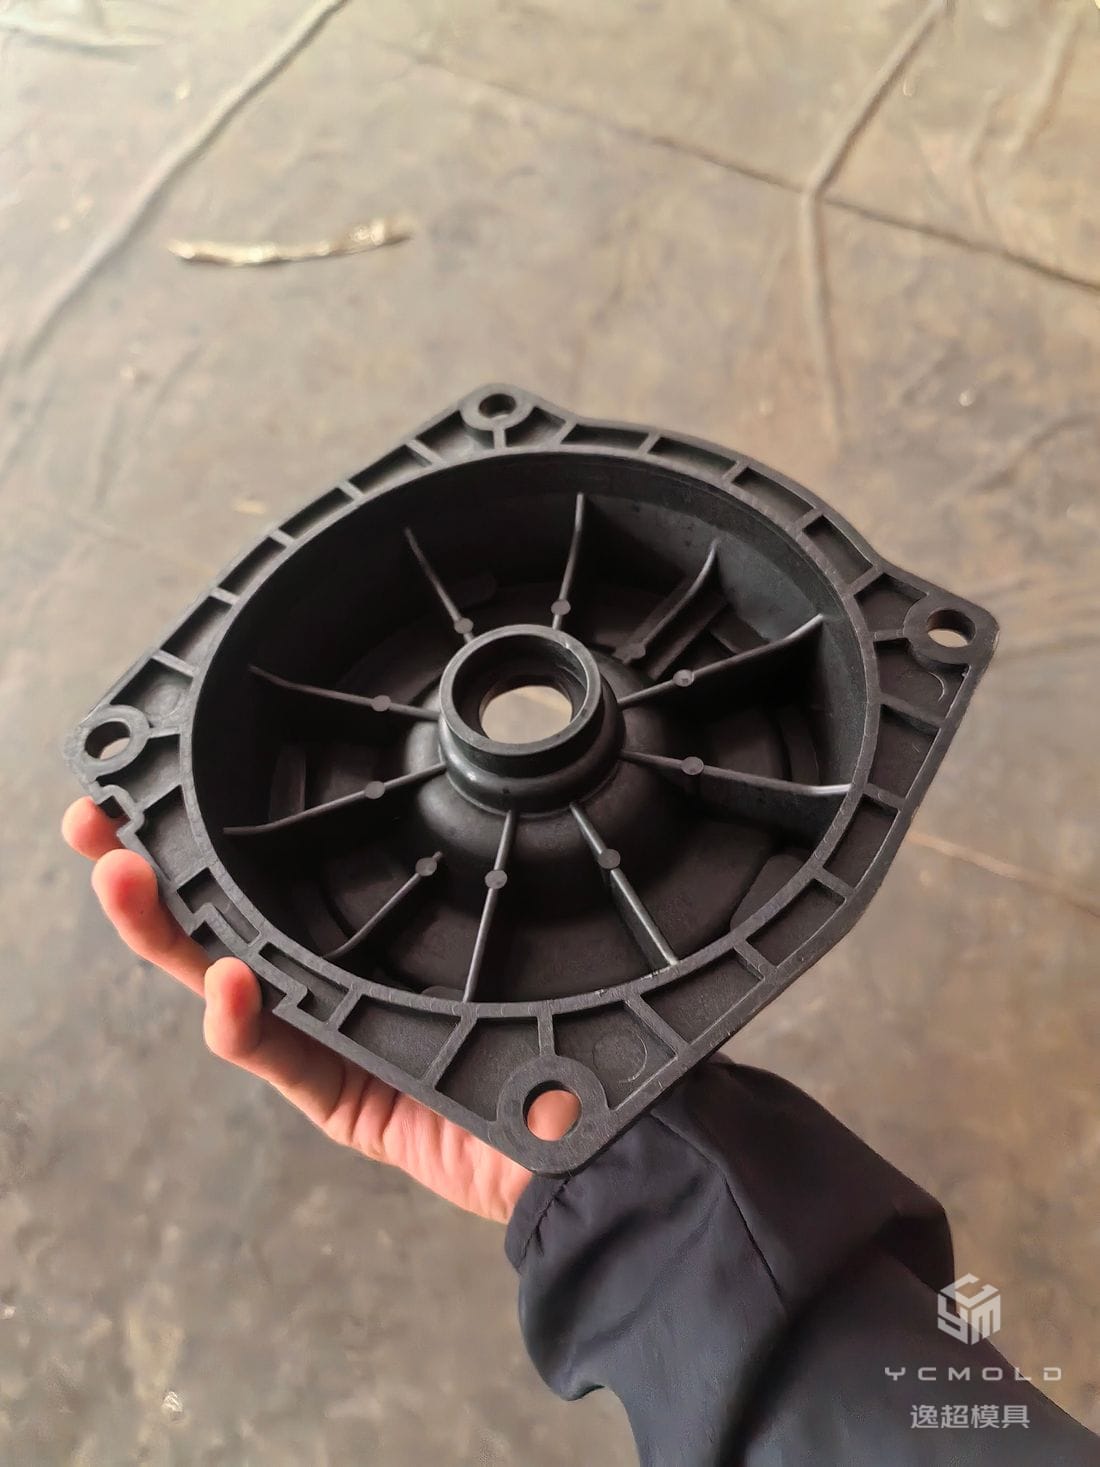
Pump & fluid handling — 车间实拍
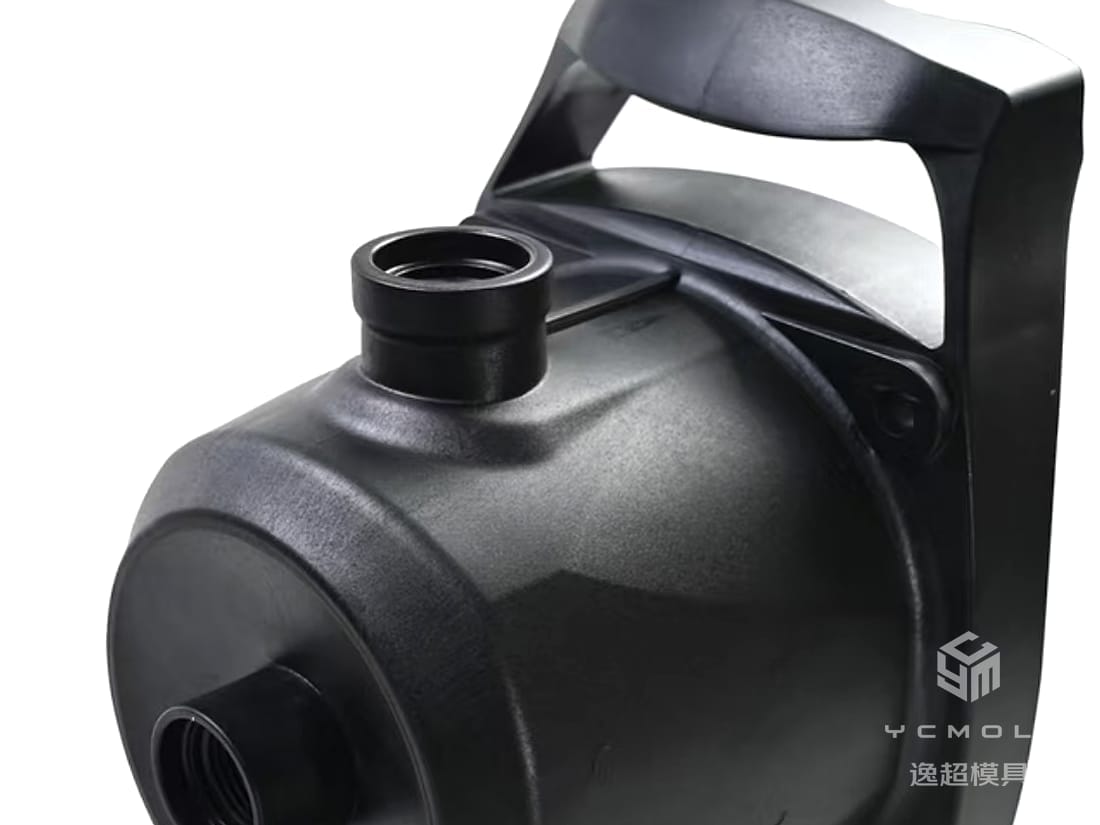
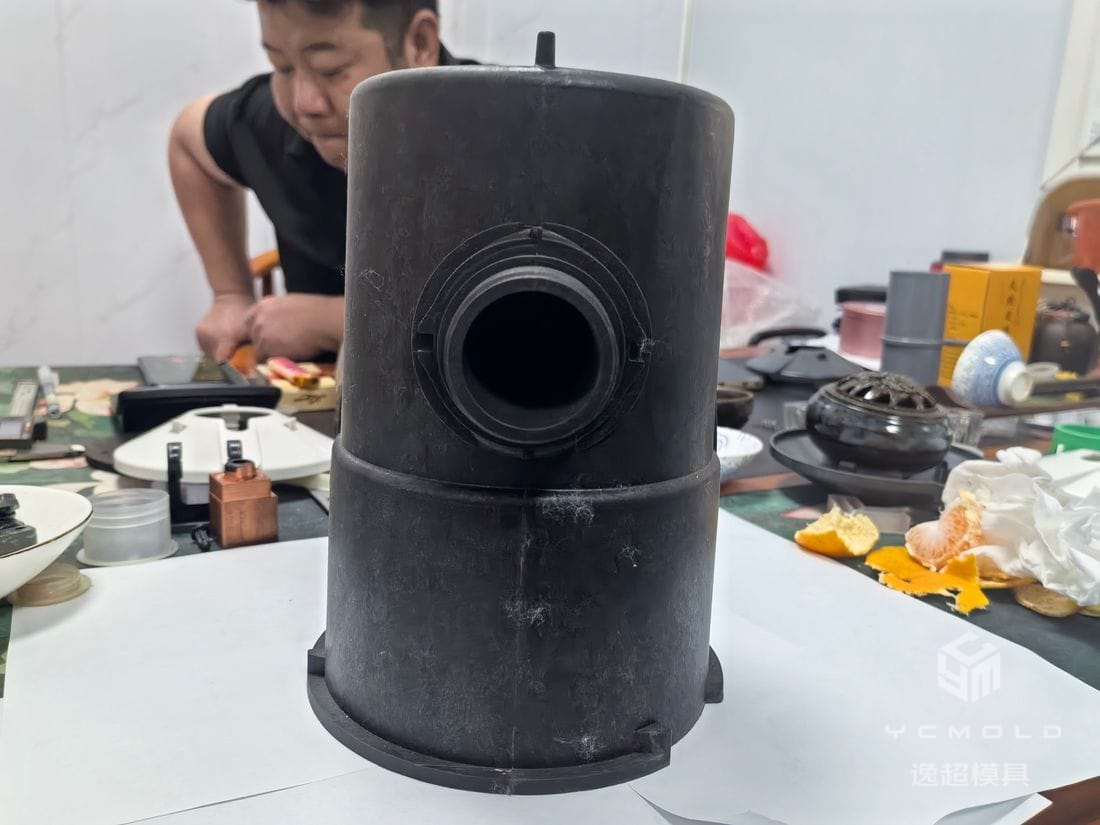
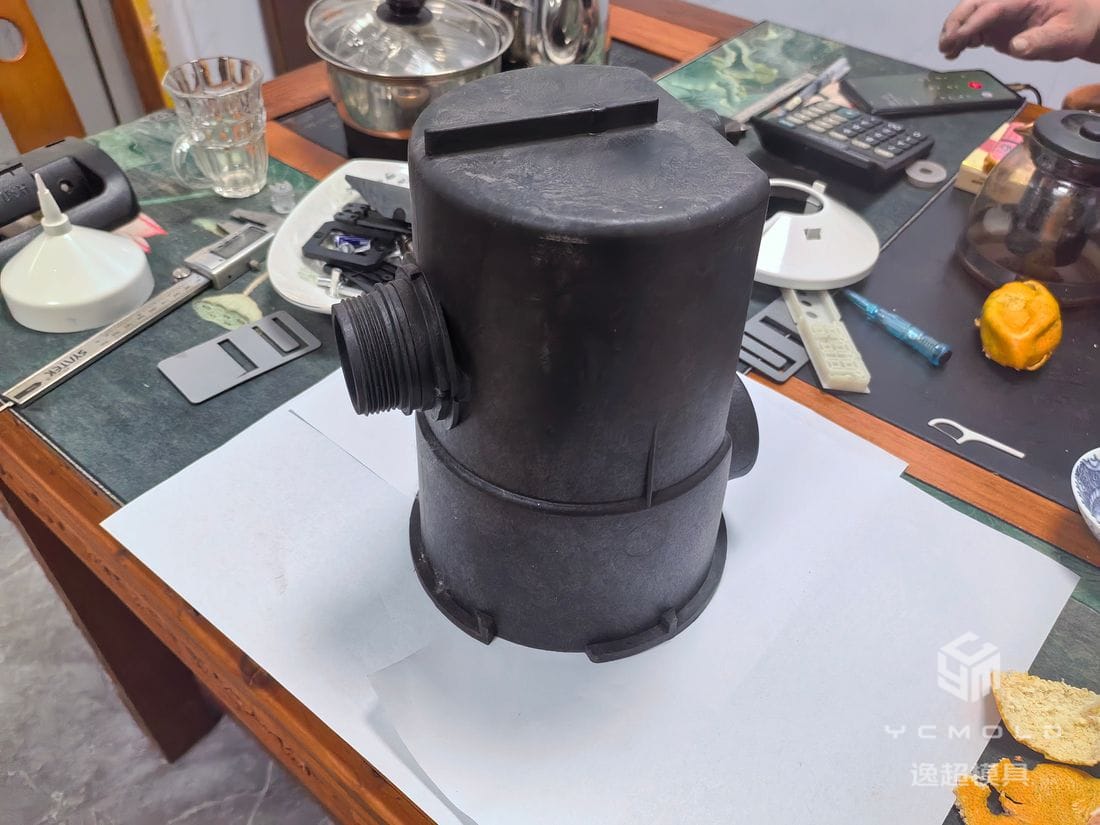
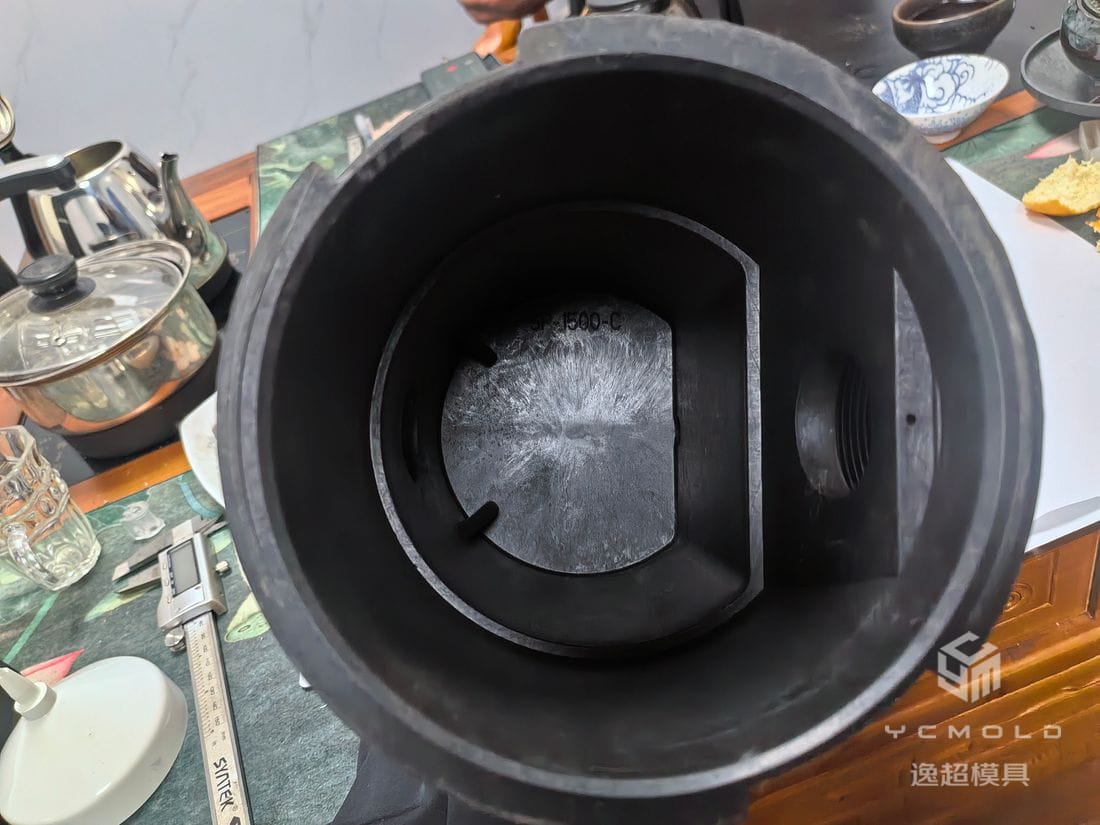
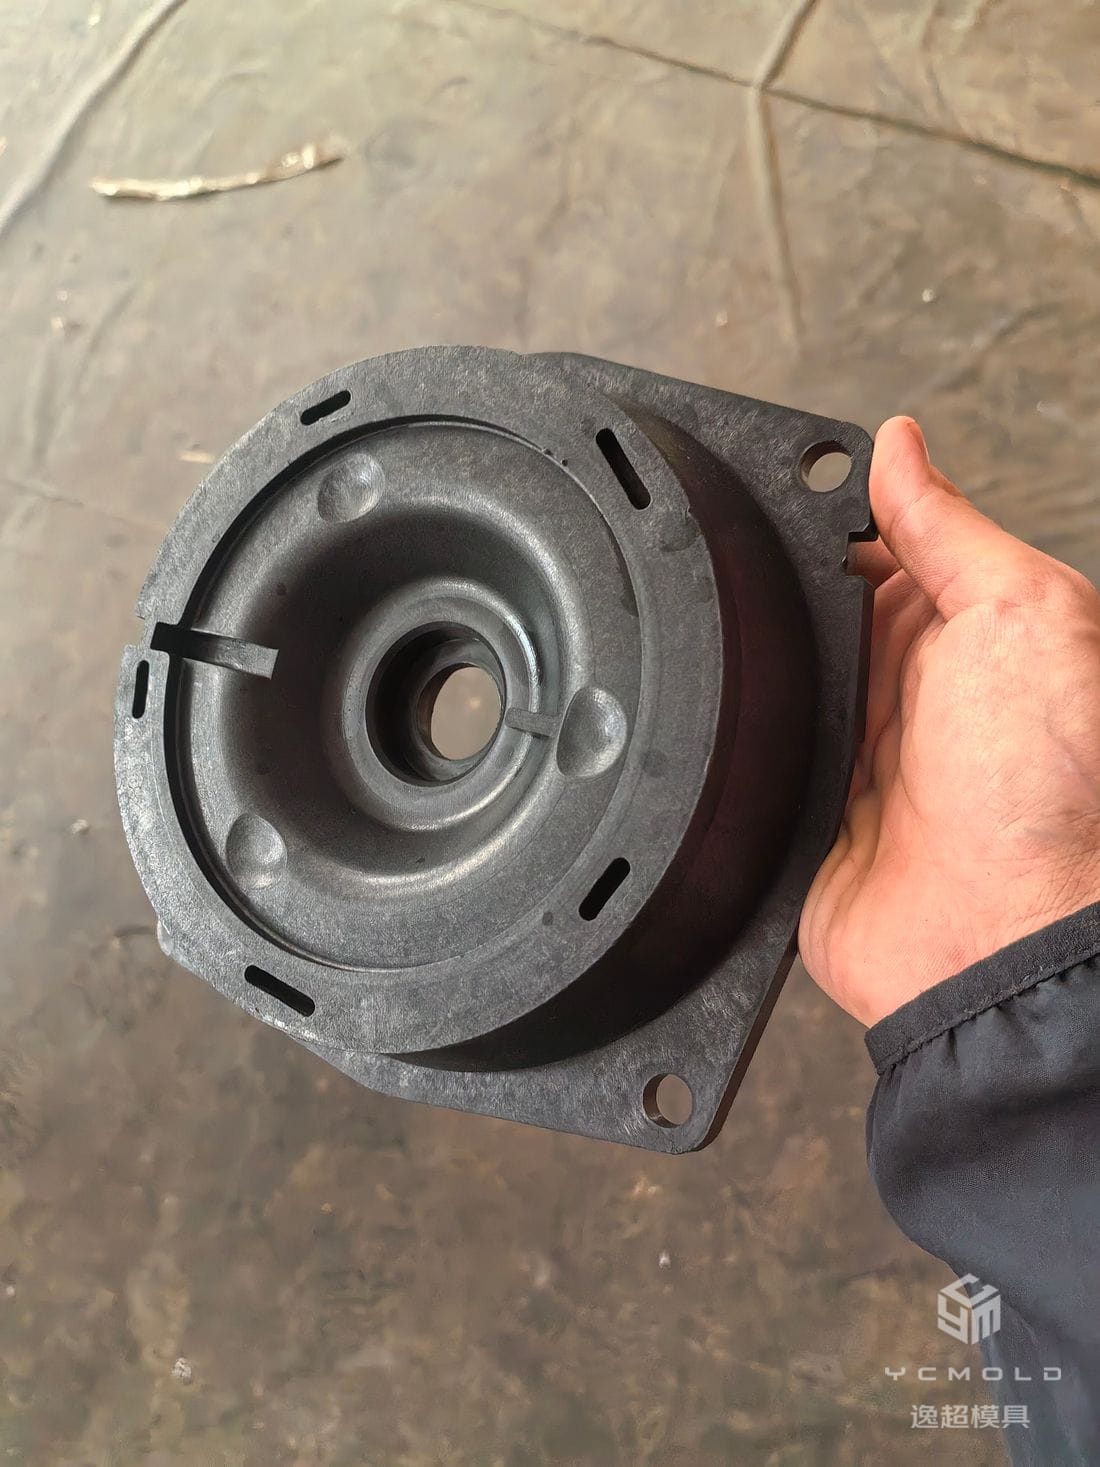
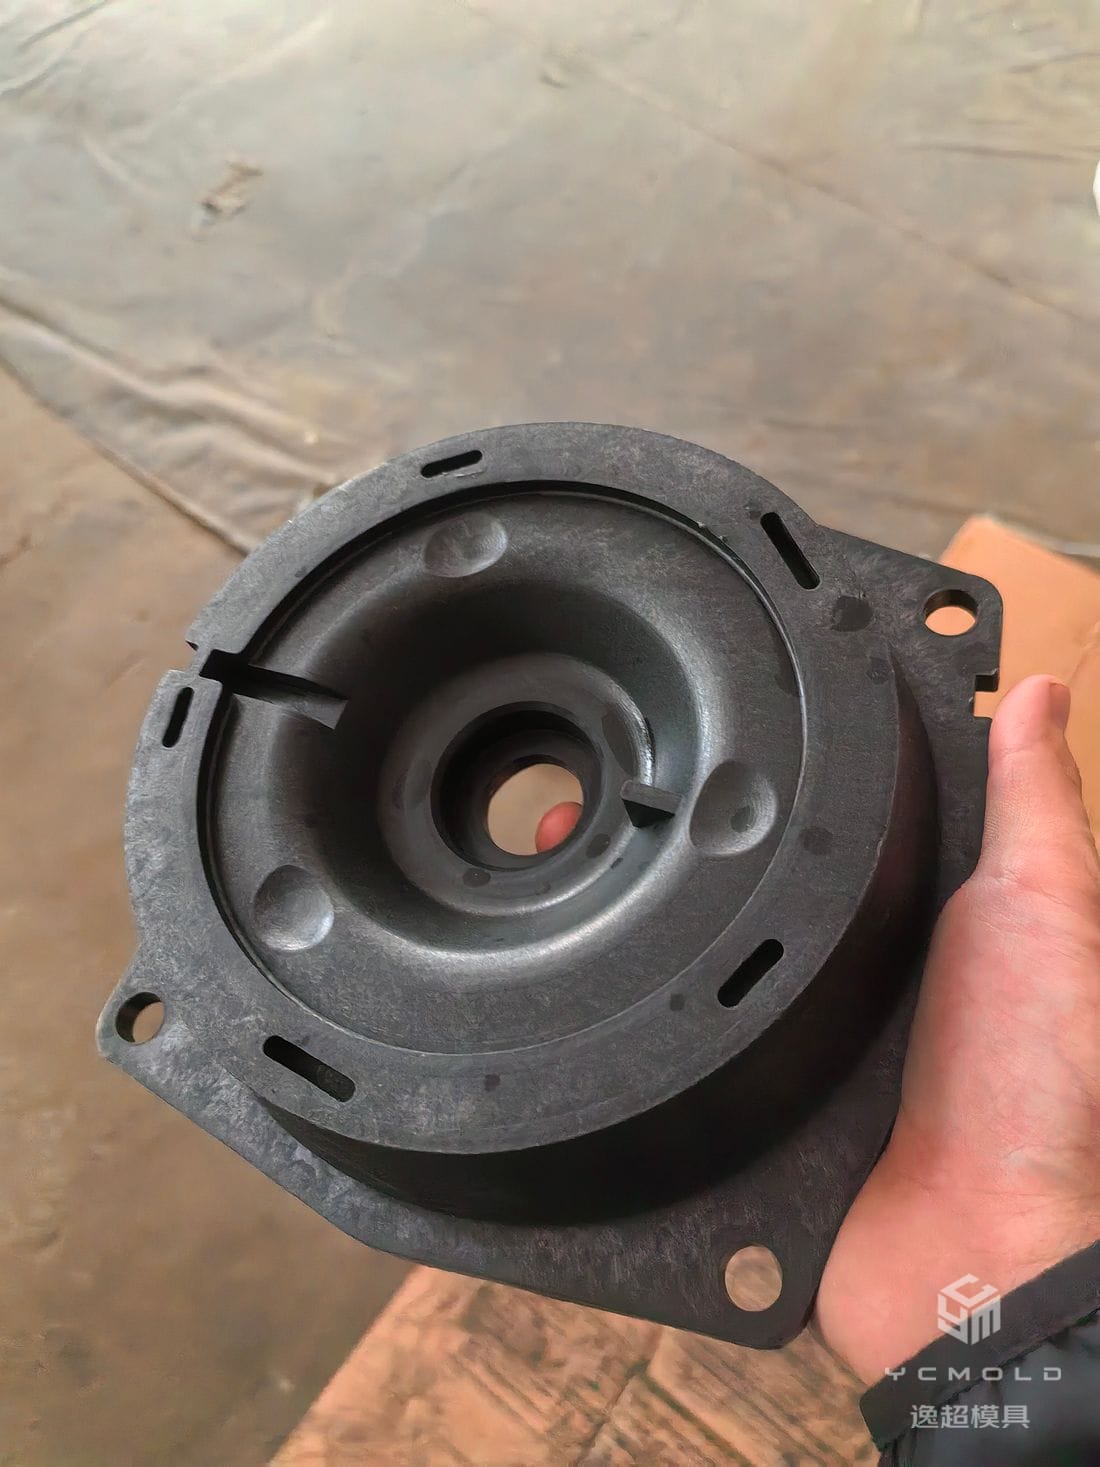
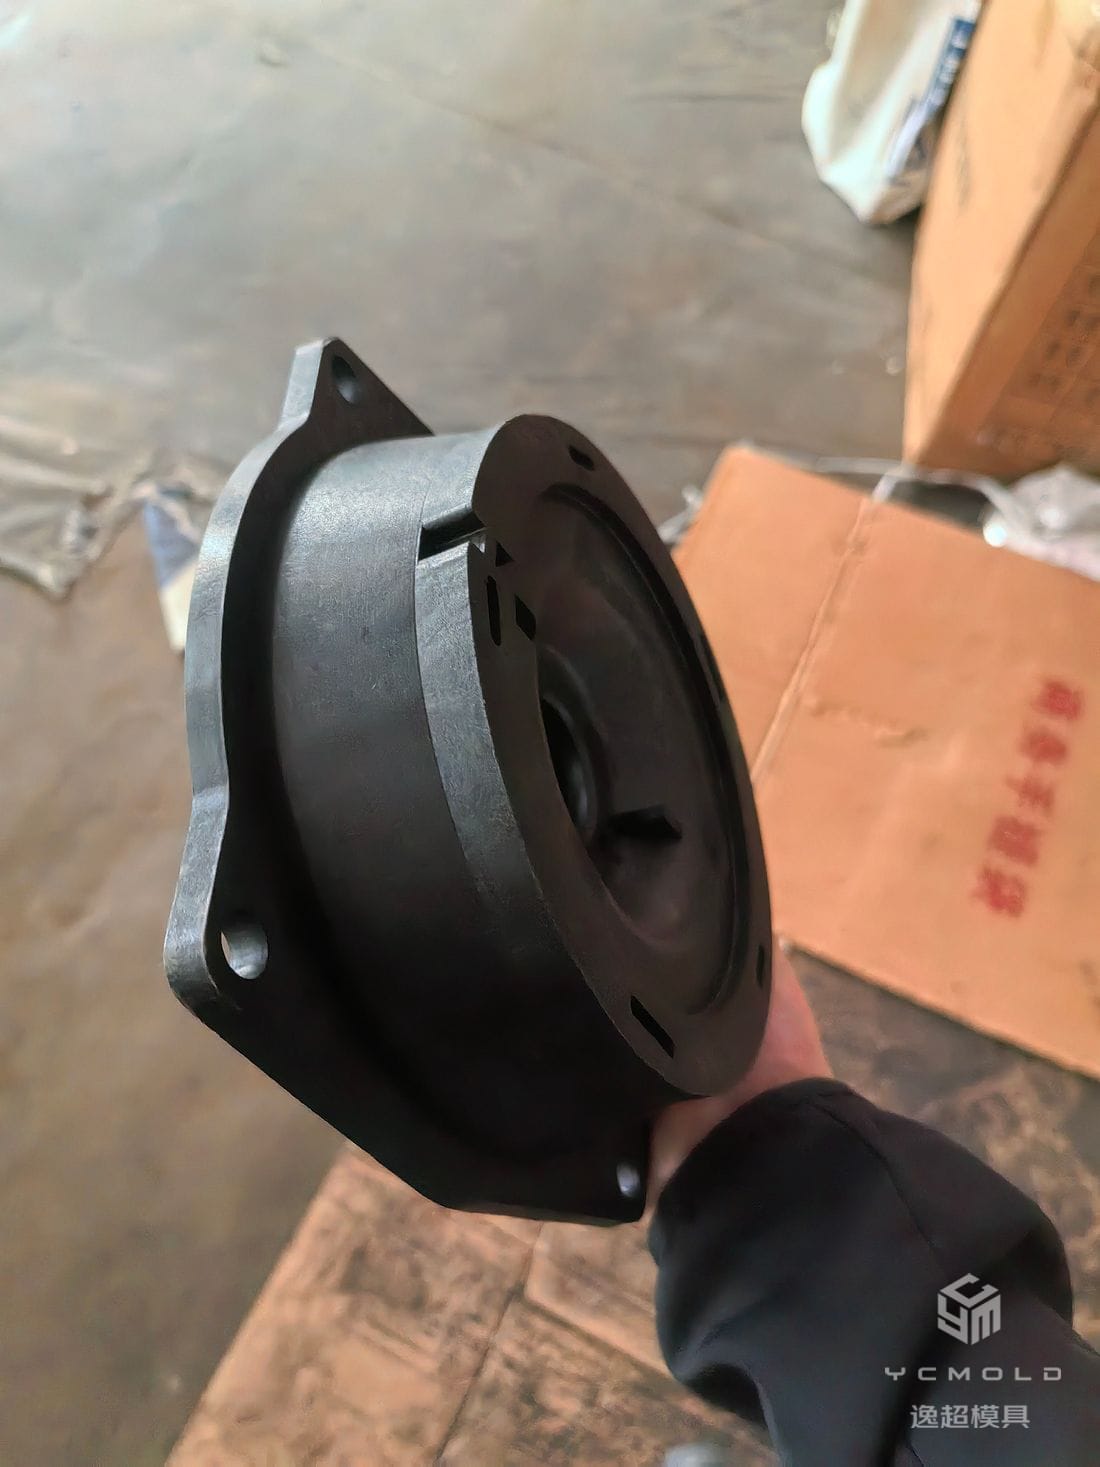
实际在生产的产品类型
泵壳与蜗壳
带进出水口、内部流道与法兰安装面,注意壁厚过渡与螺丝柱根部的缩水
轴承座与端盖(带油封位)
油封位同心度靠模具加工保证,端面平面度决定会不会渗水
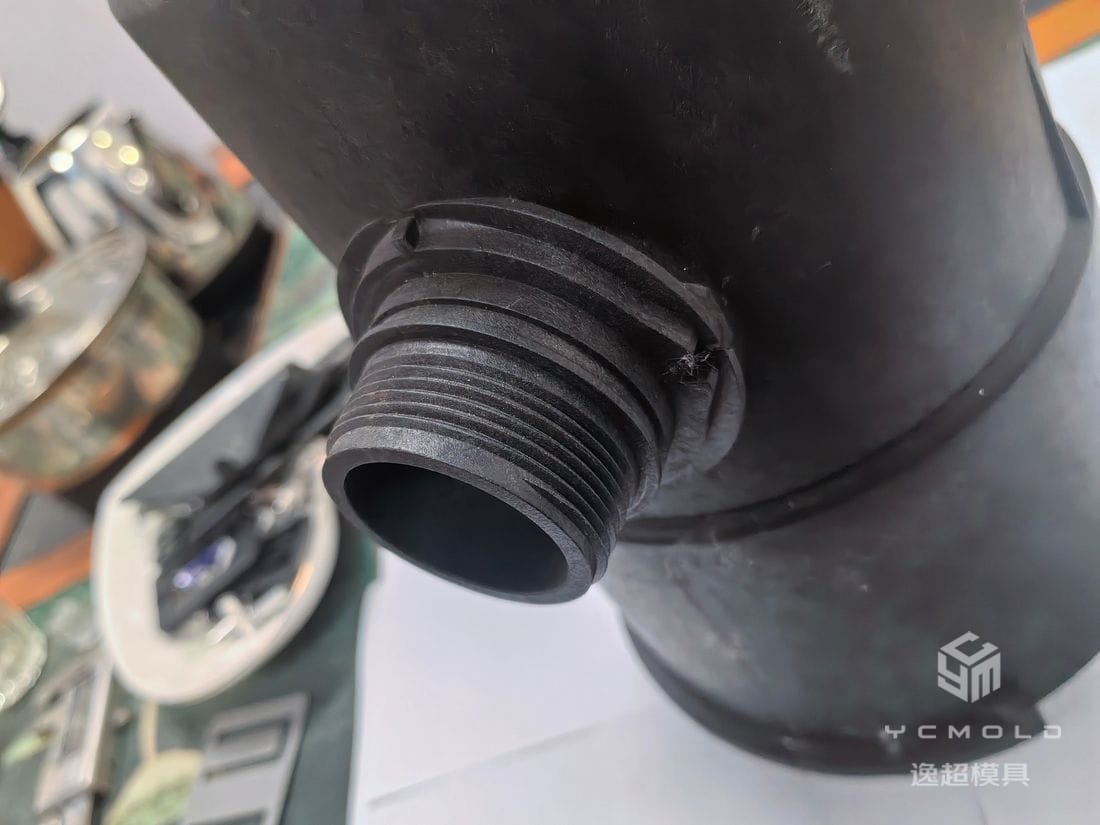
成型螺纹进出水接头
螺纹直接在模具里成型,不用后加工车削;脱模方式按螺纹类型定(旋脱或滑块)
叶轮与导流件
多片叶片、轮毂与轴孔一体成型,动平衡需在试模后确认
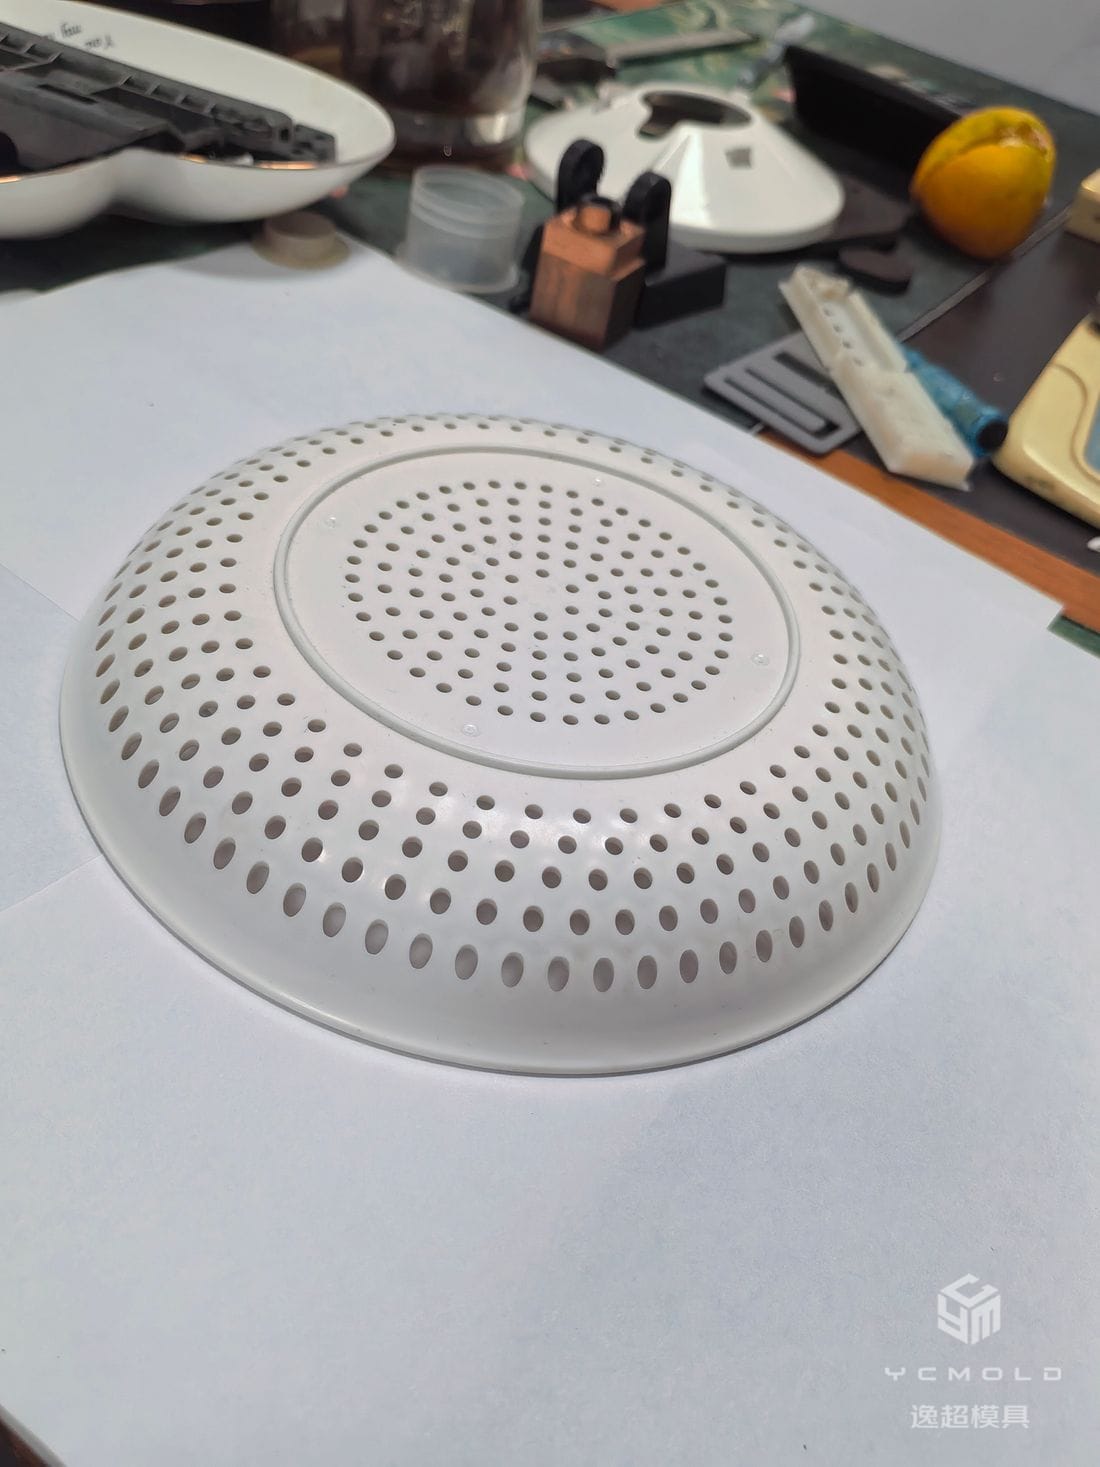
滤篮、滤盘与穿孔板
密集小孔靠模具上的细芯针,孔径与孔距的均匀性取决于针的固定方式
电机罩与接线盒
防护等级靠配合面的止口与密封槽,槽深与宽度要留出垫片压缩量
浮子壳与开关支架
薄壁件,脱模斜度与顶出位置要留足,否则一顶就白
用什么材料,为什么
PP — 耐化学、不吸水,清水泵与花园泵壳体最常用;成本也低
PA66 + GF — 刚性和耐压上一个台阶,用在承压件、法兰座与安装支架上;玻纤取向会影响收缩,模具要按流向放浇口
POM — 尺寸稳定、摩擦系数低,用在阀芯、滑件和需要长期配合的位置
PC — 透明视窗与流量观察盖,能看到叶轮转不转
TPE — 密封垫与软接触面,可包胶在硬壳上一次成型
邮箱 — info@yichaomold.cn · WhatsApp +86 183 6966 7875 · No.363 Shengli West Street, Weicheng District, Weifang, Shandong, China
客户常问
螺纹能直接在模具里成型吗,还是必须后加工?
能,绝大多数情况都建议成型。成型螺纹强度和密封性都比后加工好,也不多一道工序和一道漏检风险。模具上按螺纹类型选脱模方式:外螺纹常用滑块或旋脱,内螺纹用旋脱机构。只有在螺距很细、牙型特殊,或者件上还有别的结构互相干涉时,才退回后加工。报价时会把方案和成本差一起写给你。
泵壳用什么料?PP 和 PA66+GF 怎么选?
看三件事:介质、压力、温度。清水、常温、常压,PP 就够,便宜也不吸水。有压力(比如增压泵、承压腔)或者要装螺丝受力,用 PA66+GF,刚性高得多,但玻纤会让收缩有方向性,浇口位置要按流动方向定,否则变形。介质带油、带弱酸,PP 更稳;PA 吸湿后尺寸会变,精密配合位置要留量。你把工况说清楚,报价时我们会给出材料建议和替代方案。
怎么控制端盖渗漏?
三个地方:油封位的同心度、端面的平面度、螺丝柱的刚度。同心度靠模具加工和机床精度,端面平面度靠顶出平衡和冷却均匀(顶偏了就翘),螺丝柱要够粗、根部要有圆角,否则一拧就裂或者一受力就变形张开。我们的做法是试模后逐件装到配合件上验,不是只量尺寸。你有现成的泵体可以寄过来,我们按你的实物配对试。
叶轮和泵壳能不能一起做,保证配合?
能,而且建议一起做。叶轮外径和泵腔的间隙直接决定扬程和效率,两套模具分开找不同厂做,公差叠起来就可能刮腔或者间隙过大。一起做的话我们在同一套基准上加工,试模时配对验间隙,出厂前也是配对包装。
其他品类
割草机与园林件 · 家电外壳与面板 · 汽车塑料件 · 滤网与穿孔件