首页 / 产品目录 / Clear parts, windows & covers
注塑透明件、视窗与透明罩盖
PC / PMMA 透明视窗、罩盖、杯盒与仪表盖。看面不能有流痕、白点和合模线;型腔要抛光,料要烘到位。
透明件的验收标准只有一条:看得清。而看不清通常是三个原因——料没烘干,水分在螺杆里汽化,出来就是银纹和一层雾;模温太低,流痕和熔接线明显;浇口开在看面正对面,正中间一个白点,怎么调都去不掉。这三件事在开模前都能定,开模后基本定不了。
还有一句要说清楚:我们做的是"看得清"的视窗件,不是光学镜片。需要面型精度、折射指标、双折射检测的项目,我们没有对应的检测设备,不接。反过来,仪表面板、设备观察窗、透明罩、杯盒这类件我们做过不少,下面都是实拍。
PC 会随时间和紫外线偏黄,这是材料特性,不是工艺缺陷,最好在定图之前就知道。能控制的是速度:选带 UV 稳定剂的牌号、严格烘干、避免高温长时间停留。常年晒在太阳下的件,PMMA 或者加 UV 硬化涂层更合适。PMMA 透光更高、耐候最好,但脆、怕酒精类清洁剂——这两条要在选料时就摆到桌面上。
流痕、熔接线、合模线这三样,完全消掉做不到,能做的是把它们放到看不见的位置。合模线在分型面上,分型面位置可以选;顶针印和水口痕可以排到装配后朝里的一侧;熔接线跟着浇口走,浇口挪到侧边,熔接线就跟着挪到边上。这些在模具设计评审时一次定完,试模后再改是改模具,不是改参数。
透明模比普通模贵,原因很具体:型腔要抛到 SPI A2 以上,工时多;不能做蚀纹,做了就不透明;顶针和浇口要避开看面,结构上得更绕。另外装配上有个坑——PC 对残余应力敏感,螺丝拧过头或者用酒精、丙酮擦,过几天就出现细裂纹(crazing)。这不是件做坏了,是装配和使用方式的问题,我们会提前提醒你的产线。
2 个工作日 · 25–45 天 · SPI A2 起 · FOB 青岛 · T/T
Clear parts, windows & covers — 车间实拍
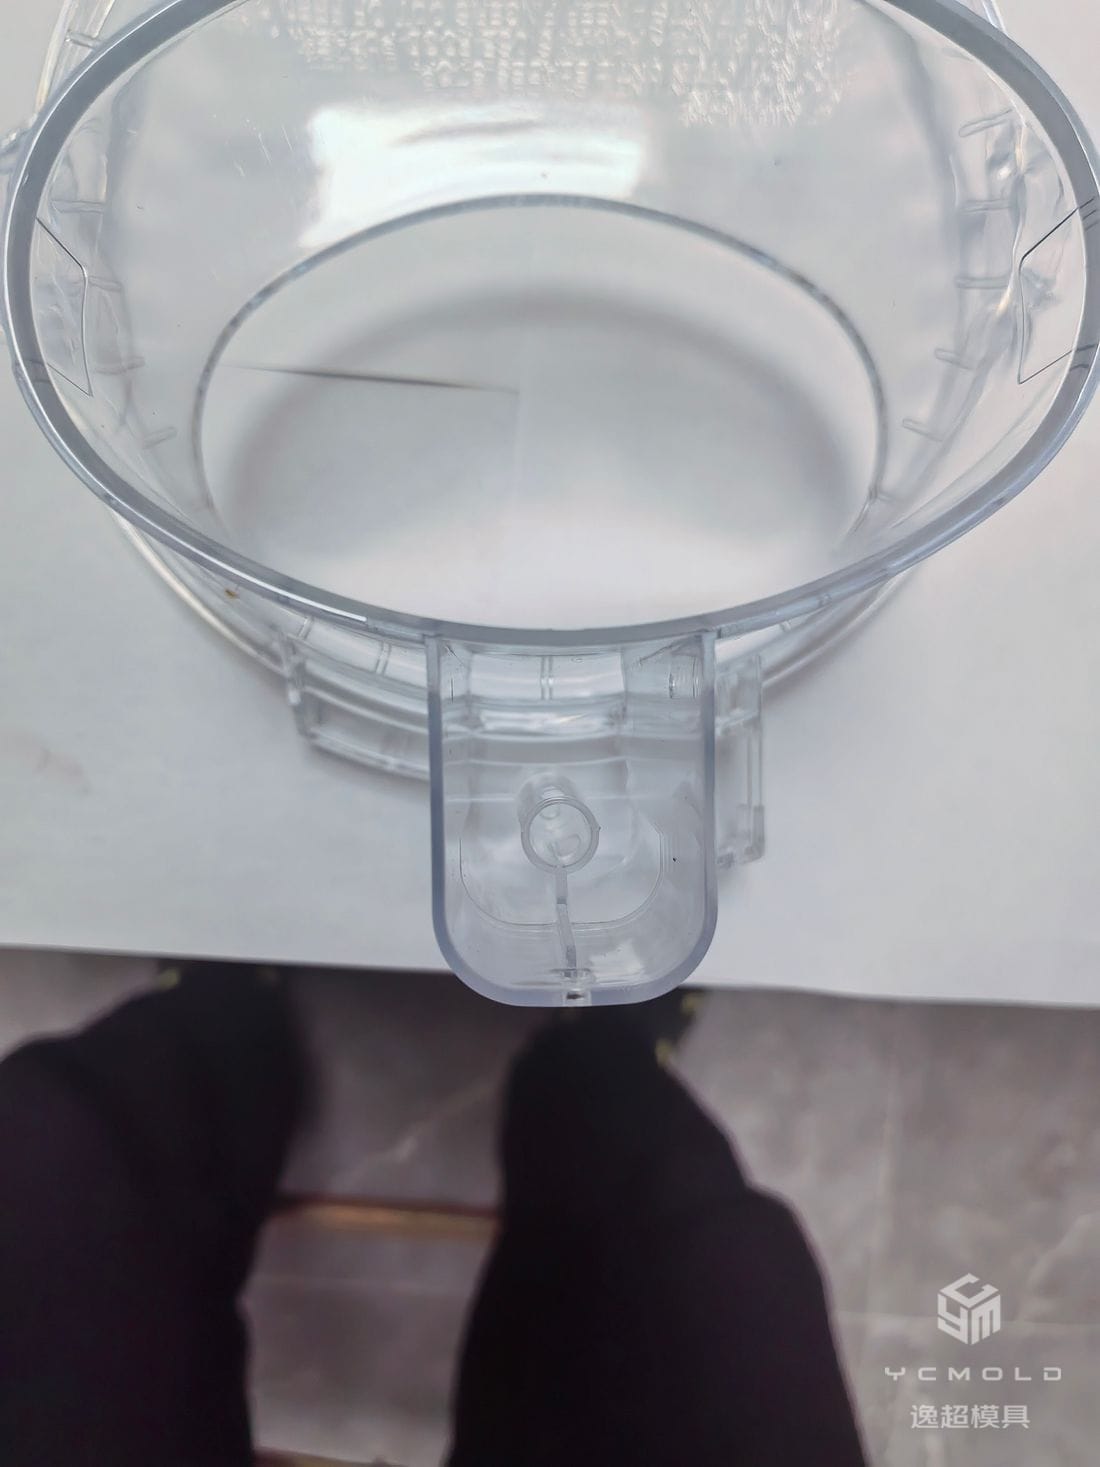
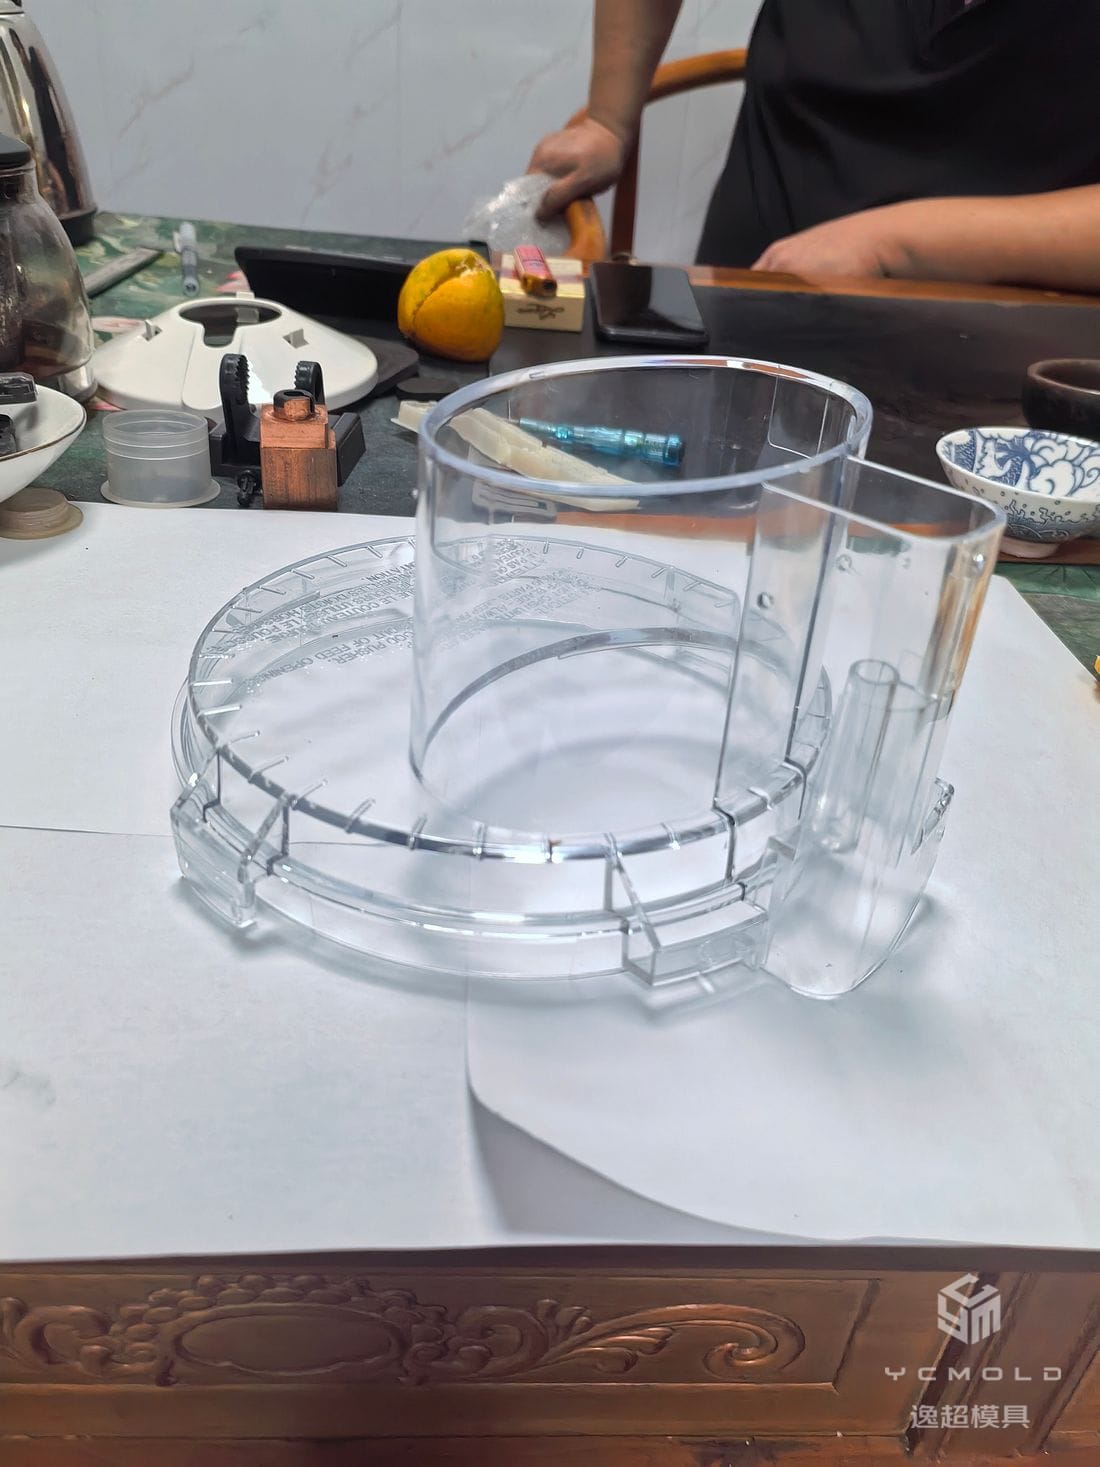
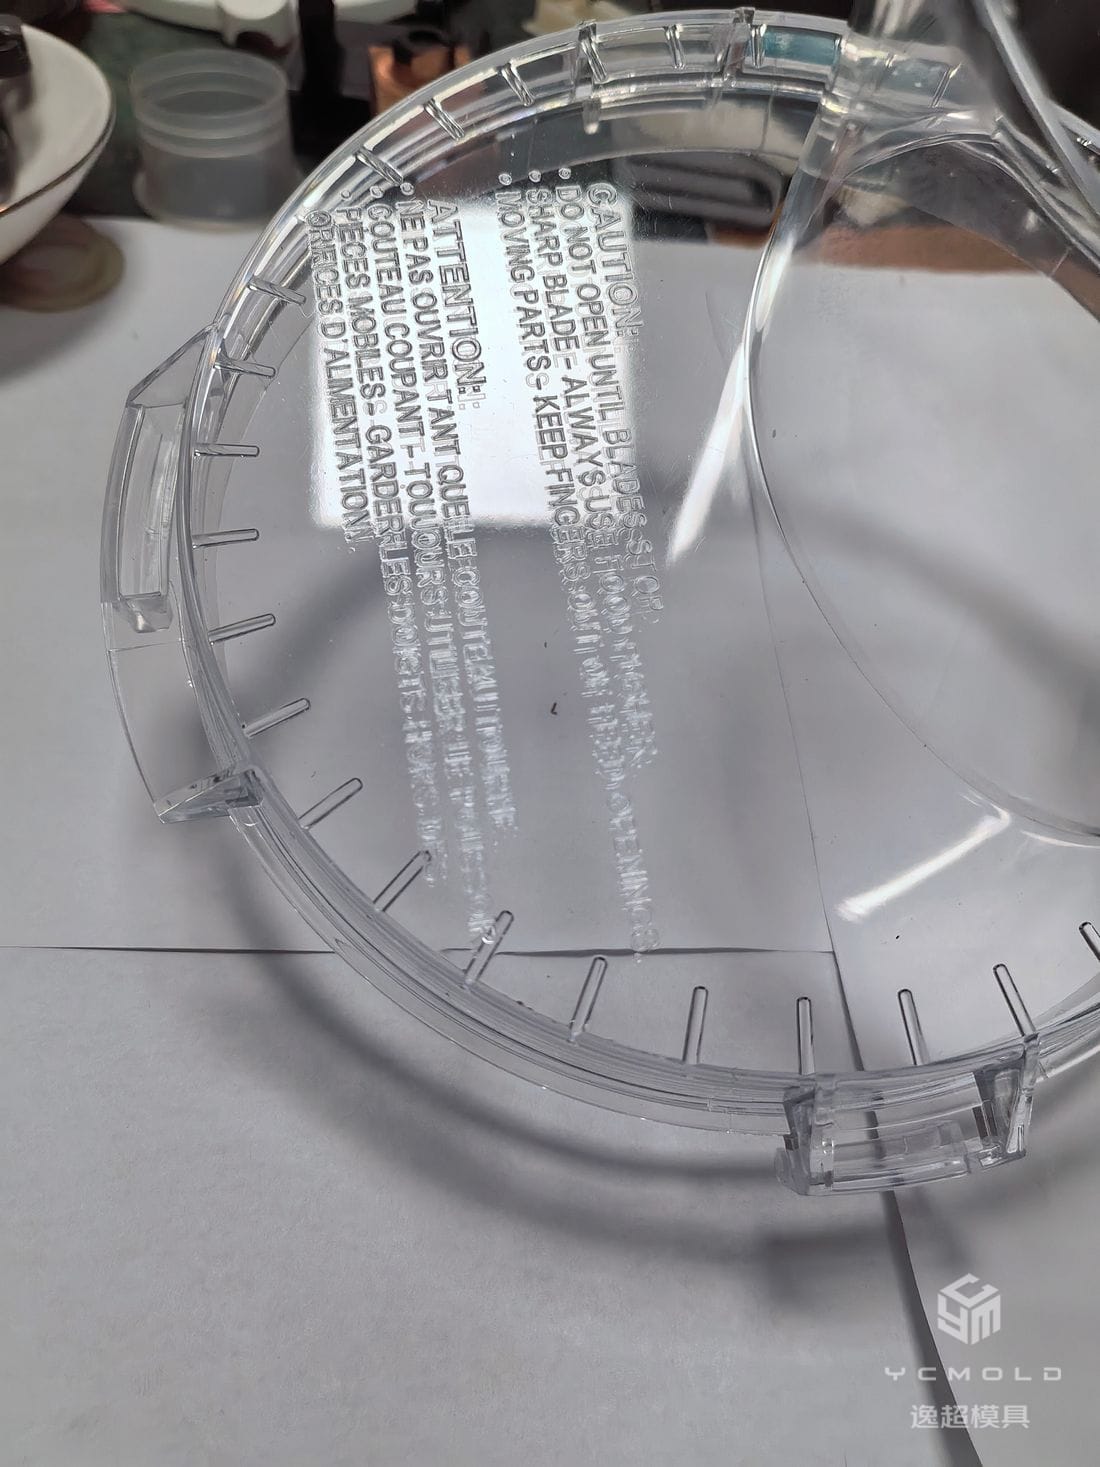
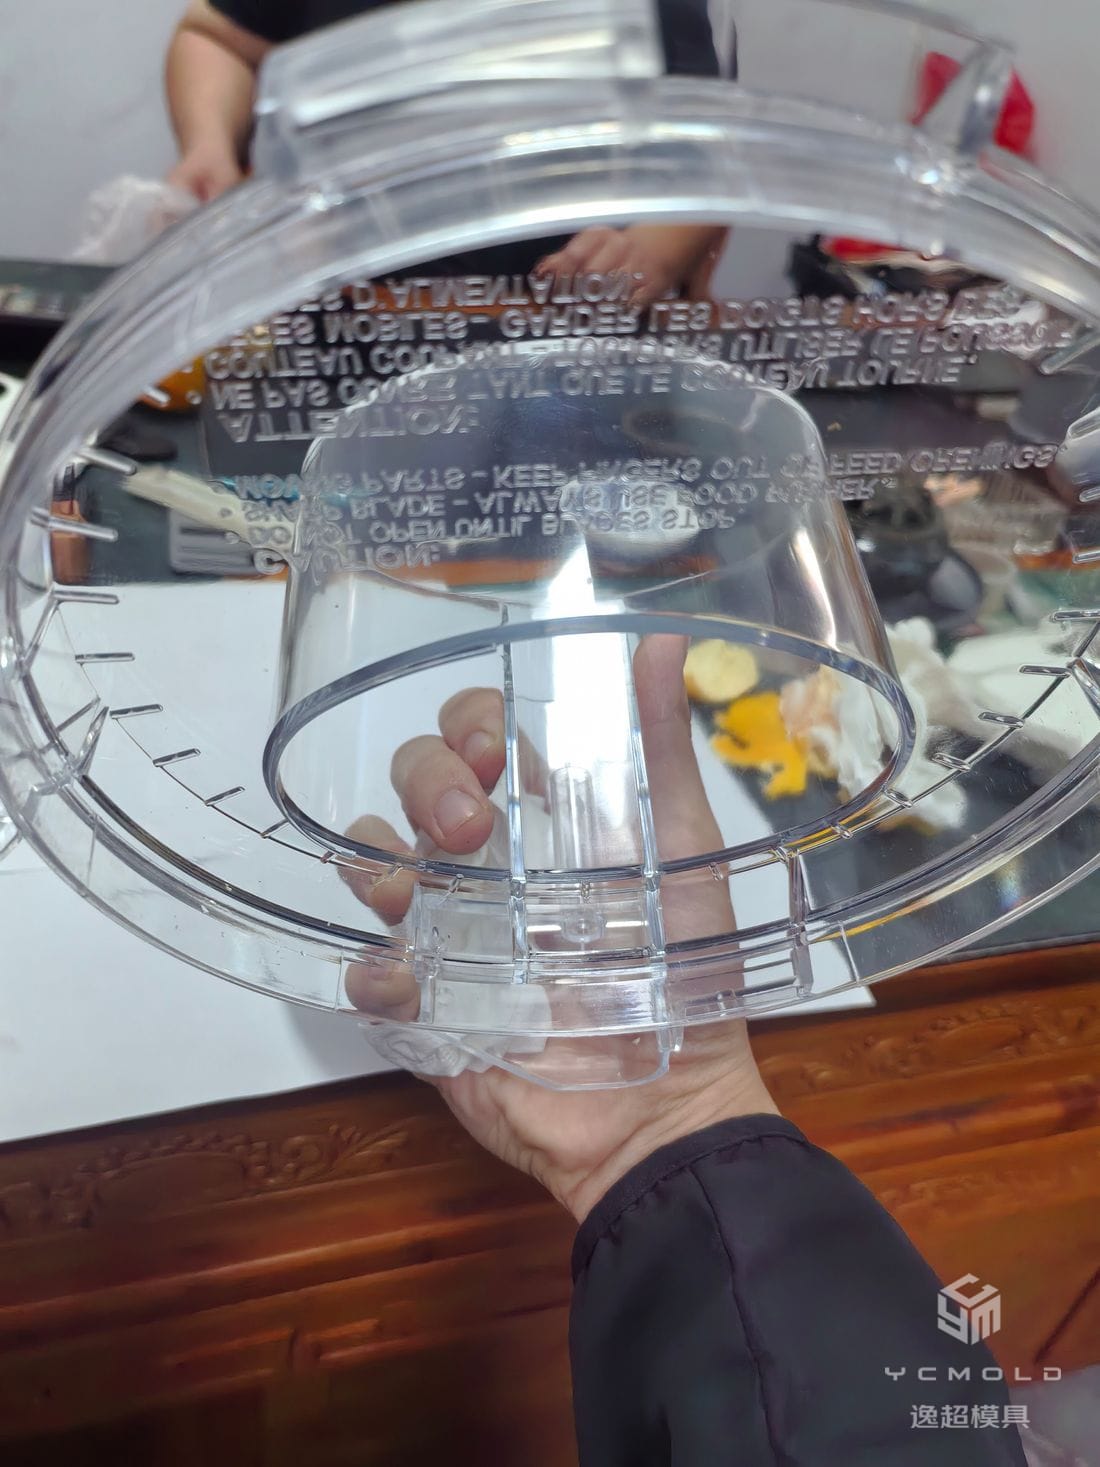
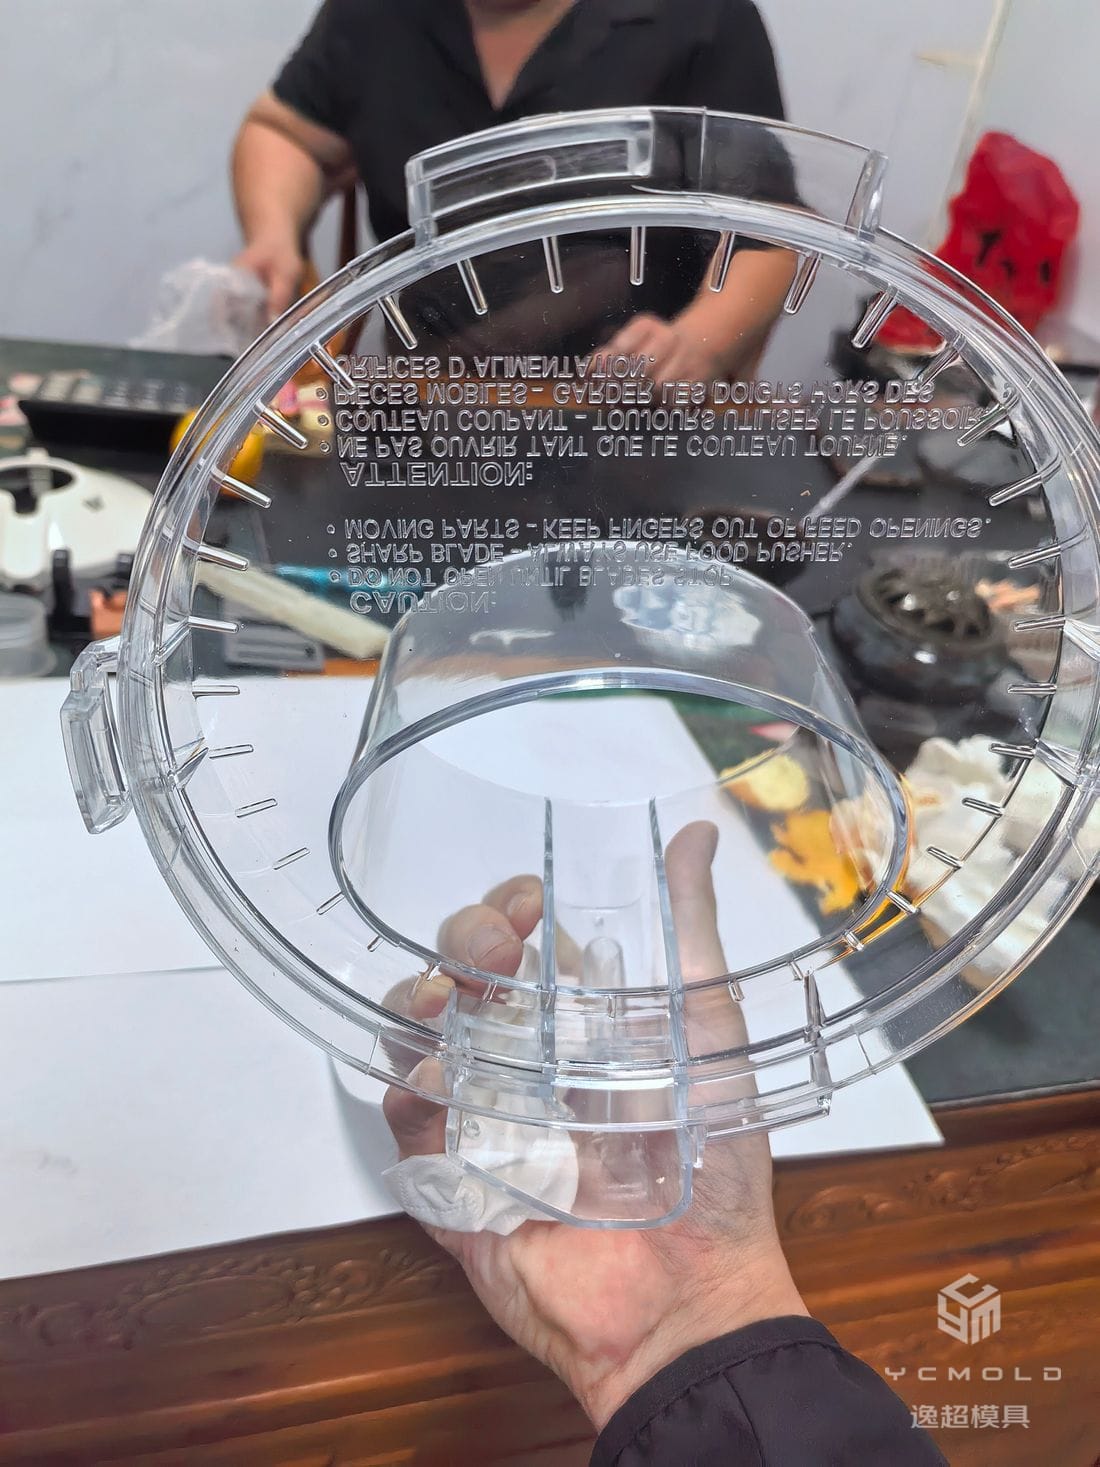
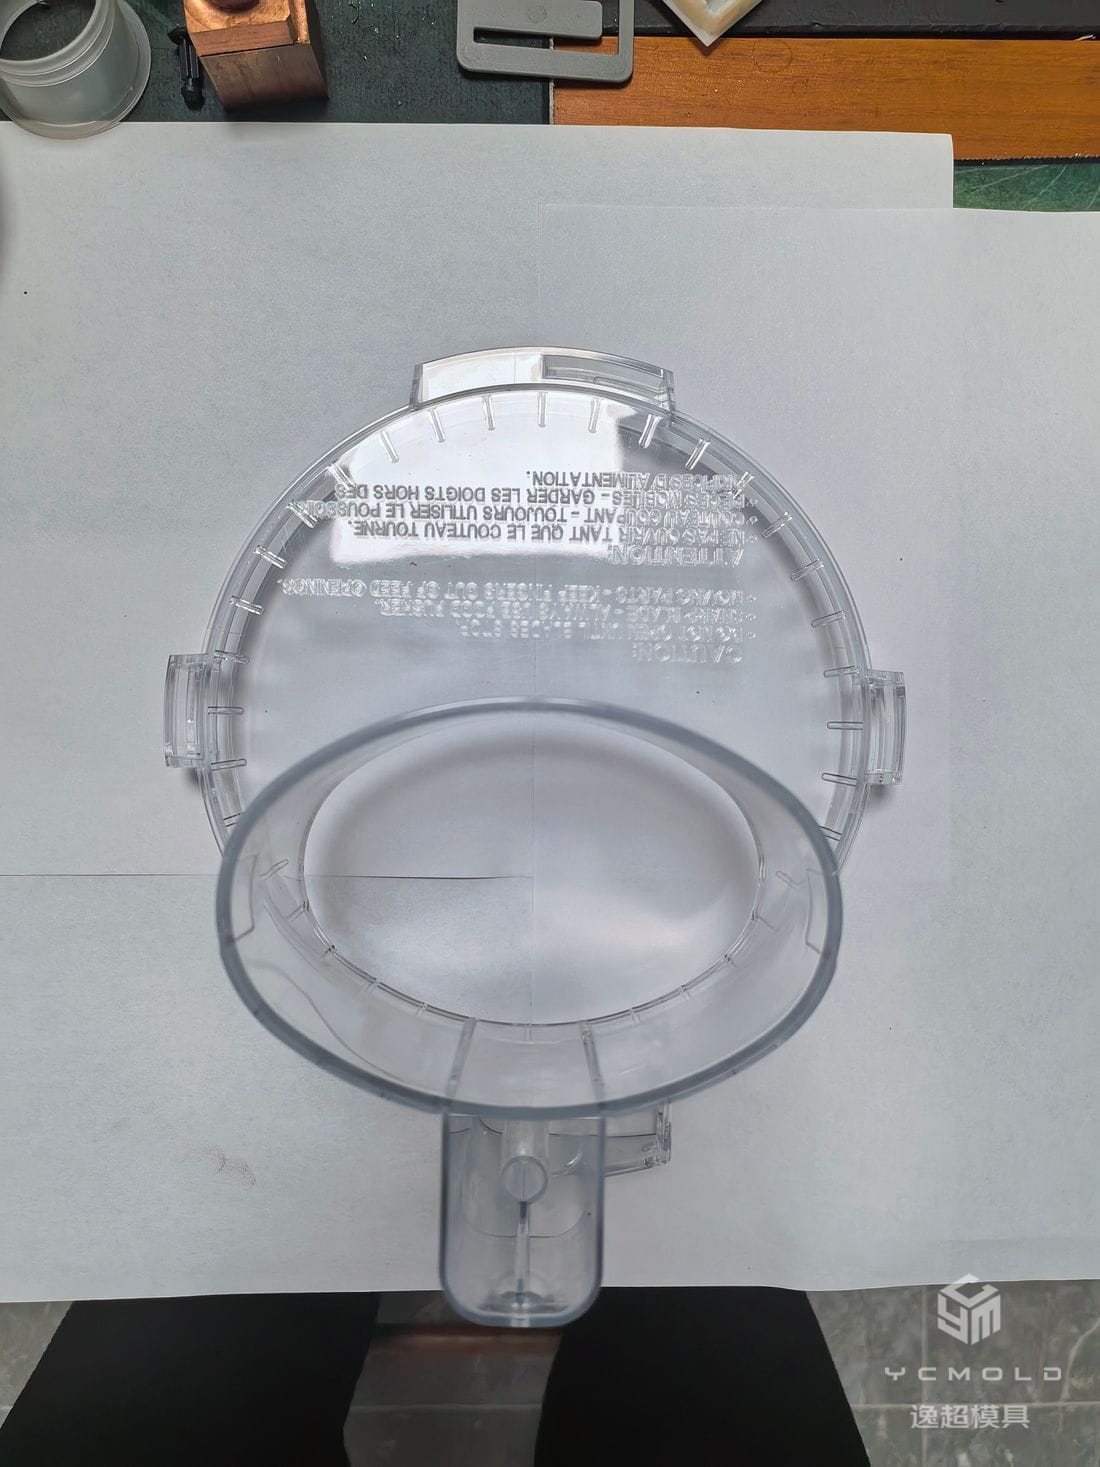
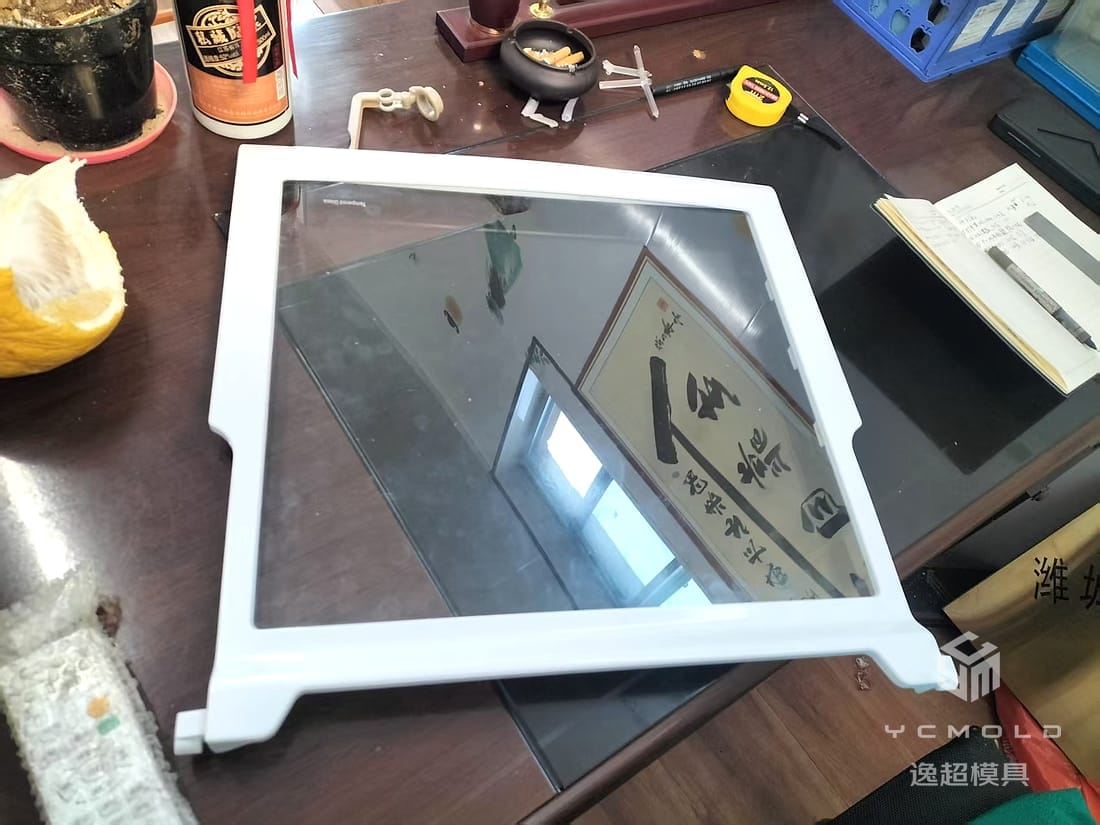
实际在生产的产品类型
视窗与观察盖
设备上直接看内部的位置,看面抛光等级和平面度是主要指标
透明罩盖与上盖
大面积曲面,浇口位置决定流痕落在哪,顶针要藏在边缘
仪表窗与显示窗
薄片件,平面度影响读数有没有变形,边缘要能卡进面板
透明杯、盒与容器
深腔件,底部转角和脱模斜度不够就会拉白、会卡模
灯罩与透光件
要透明还是要扩散,是两种做法:扩散靠料里加散光剂或做皮纹面
透明面板与标牌框
透明板嵌进成型框,框的尺寸公差和板的厚度要一起定
双色与包胶透明件
透明本体加软胶密封边,一套模两次注射,省掉装配和垫片
用什么材料,为什么
PC — 韧性最好、透光约 88–90%,视窗和罩盖首选;怕溶剂、怕残余应力开裂
PMMA(亚克力) — 透光约 92%、耐候最好,长期户外首选;脆,怕酒精和碱性清洁剂
PS(聚苯乙烯) — 便宜、透光好,短寿命展示件和包装;脆、易刮花
PETG — 韧性好、成型窗口宽,容器和厚壁件;表面硬度不如 PC
透明 ABS / MABS — 半透明外观件,颜色和表面处理选择多,成本低于 PC
PC + 硬化涂层 — 外露视窗防刮;涂层不是我们做,需外协,交期和单价要算进去
邮箱 — info@yichaomold.cn · WhatsApp +86 183 6966 7875 · No.363 Shengli West Street, Weicheng District, Weifang, Shandong, China
其他品类
泵体与流体件 · 割草机与园林件 · 家电外壳与面板 · 汽车塑料件